Внутрішню перевірку часто продають як спосіб швидше виявити дефекти. На справжній лінії точного чавунного лиття його більша вартість змінюється, коли приймаються рішення. Я працював із виробництвом чавуну в Ningbo Supreme Machinery Co., Ltd з тих часів, коли сірий чавун і ковкий чавун перевіряли здебільшого оком, мітчиком і штангенциркулем. Перехід до автоматизованих ліній і вбудованої перевірки не позбавив потреби в досвіді. Він переніс цей досвід угору — до плавлення, заливки, охолодження та навіть механічної обробки. У цій статті розглядається, як інтелектуальна перевірка фактично змінює контроль якості точного чавунного лиття, які технології окупаються та де вони все ще не вистачають.
Внутрішня інспекція — це не просто рентген: що ми насправді використовуємо на лініях лиття чавуну
Коли клієнти чують, що ми використовуємо поточний контроль для точного лиття чавуну, багато хто припускає, що ми говоримо про рентгенівське дослідження кожної деталі. Це не реально. Рентген корисний, але він повільний, дорогий і часто надмірний для корпусу насоса з сірого чавуну або корпусу клапана з ковкого чавуну. Те, що насправді працює на виробничій лінії, — це багаторівневий підхід: термічний аналіз у печі, інфрачервоний моніторинг на розливній станції, машинне бачення після очищення та цільовий рентгенівський або ультразвуковий контроль для критичних партій.
У Ningbo Supreme Machinery Co., Ltd ми виробляємо залізний casgrayntig,лиття з ковкого чавуну, іточне лиття по виплавленим моделямбільше 25 років. Компанія розпочала свою діяльність у 1990 році з чавунного лиття та лиття з нержавіючої сталі, а потім додала лінію лиття сталі після 2000 року. За цей час наші виробничі лінії перейшли від ручної роботи до автоматичних машин. Урок, який повторюється, простий:вбудована перевірка працює лише тоді, коли вона прив’язана до процесуального рішення.Якщо дані не змінюють наступного нагрівання, наступної прес-форми чи наступного налаштування обробки, це просто ведення записів.
Аргумент вартості: чому відхилений кастинг є лише видимою втратою
Коли прецизійне чавунне лиття відбраковується під час остаточної перевірки, видимою втратою є саме лиття. Невидимі втрати зазвичай більші. Ви вже витратили енергію плавлення, формувальний пісок, працю, допуск на механічну обробку, а іноді й слот для доставки клієнту. Для гідравлічного колектора з ковкого чавуну, виготовленого відповідно до ASTM A536 65-45-12, дефект усадки, виявлений після механічної обробки, може означати списану частину, яка вже має 2–3 мм матеріалу, видаленого з критичних поверхонь. Це не просто втрата кастингу. Це втрата потужності обробки.
Ось чому я вважаю за краще оцінювати вбудовану перевірку за тим, як рано вона може втрутитися. Термічний аналіз, який вказує на тенденцію низького залишкового магнію перед заливкою, може врятувати цілий ківш. Інфрачервона камера, яка фіксує температуру розливу нижче 1380°C, може запобігти холодному закриттю тонкостінних виливків із сірого чавуну. Станція машинного зору після дробеструйної обробки може виявити поверхневу тріщину до того, як деталь досягне обробного центру. Жоден із них не замінює остаточну перевірку. Вони зменшують кількість дефектів, які коли-небудь досягають кінцевої перевірки.
Відповідна технологія контролю для сірого чавуну, ковкого чавуну та лиття за моделлю
Не кожна вбудована технологія перевірки підходить для будь-якого процесу лиття чавуну. Таблиця нижче є практичним порівнянням, яке я використовую під час налаштування лінії. Це не теоретичний рейтинг. Це відображає те, що ми бачили на реальних виробничих поверхах.
| технології | Найкраще підходить | Типова швидкість виявлення | Основні виявлені дефекти | Обмеження на лиття чавуну |
|---|---|---|---|---|
| Термічний аналіз | Контроль плавлення та утворення вузлів | 30–90 секунд на забіг | Дрейф вуглецевого еквівалента, зникнення вузликів, тенденція до охолодження | Непряме вимірювання; потребує калібрування за допомогою металографії |
| Інфрачервоне тепловізор | Температура заливки та заповнення форми | Реальний час під час заливки | Холодні перекриття, збої, відхилення температури розливу | Лише прямої видимості; дим і положення ковша можуть заважати |
| Машинний зір | Огляд поверхні після очищення | 1–5 секунд на частину | Тріщини, задирки, холодні затвори, відсутній матеріал, вкраплення піску | Не бачить внутрішніх дефектів; освітлення та орієнтація деталей мають значення |
| Рентген в реальному часі | Відливки з ковкого чавуну та сталі, що мають важливе значення для безпеки | 10–60 секунд на частину | Усадкова пористість, внутрішні тріщини, включення | висока вартість; менша швидкість лінії; вимоги радіаційної безпеки |
| Ультразвуковий контроль | Відливки з товстого чавуну та сталі | 2–10 секунд на очко | Внутрішні порожнечі, тріщини, зміна вузлуватості на товстих ділянках | Вимагає зчеплення; складні геометрії складні |
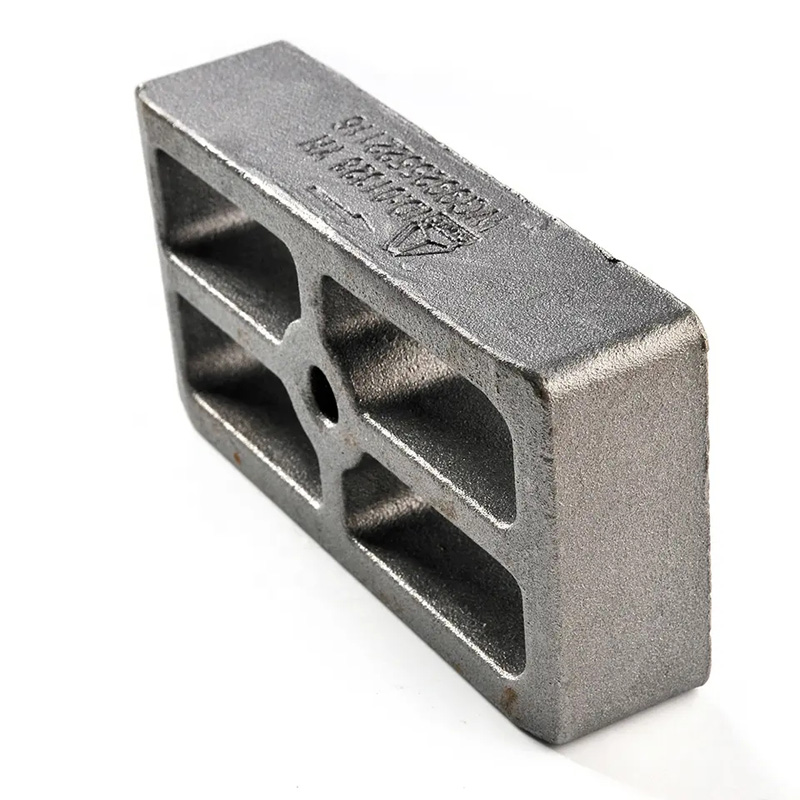
Для виливків із сірого чавуну, таких як корпуси гідравлічних клапанів і компоненти верстатів, машинне бачення та інфрачервоний моніторинг заливки зазвичай забезпечують найкращу віддачу. Лускоподібний графіт сірого чавуну забезпечує йому хорошу амортизацію та теплопровідність, але це також означає, що дефекти поверхні досить поширені, щоб виправдати автоматизований візуальний огляд. Для виливків з ковкого чавуну термічний аналіз і цілеспрямоване рентгенівське випромінювання важливіші, оскільки вузлуватість і внутрішня міцність безпосередньо впливають на подовження та довговічність у втомі. Для точного литва по виплавлених моделях пріоритет зміщується до розмірів воскової моделі та цілісності корпусу, де лазерне сканування та реєстрація даних процесу часто мають більше значення, ніж вбудована рентгенографія.
Як поточний контроль поєднується з механічною обробкою та складанням
Одного я навчився за роки виробництва чавунних виливків у Ningbo Supreme Machinery Co., Ltd: контроль якості не може зупинятися на дверях ливарного цеху. Прецизійне чавунне лиття, яке пройшло перевірку розмірів, все одно може вийти з ладу в обробному центрі, якщо твердість або мікроструктура литва змінюється. Наприклад, сірий чавун з охолодженням може вимірювати в межах допуску, але руйнує твердосплавний інструмент. Ковкий чавун з низьким вузловим шаром можна легко обробляти, але не витримує випробування тиском.
Саме тут дані внутрішньої інспекції стають цінними за межами ливарного виробництва. Коли ми записуємо результати термічного аналізу, температури заливки та дані охолодження за партіями, ми можемо співвіднести їх із продуктивністю обробки. Якщо клієнт повідомляє про тріскотіння або надмірний знос інструменту на певній партії виливків із сірого чавуну, ми можемо відстежити вуглецевий еквівалент і швидкість охолодження. Якщо виливка з ковкого чавуну не проходить випробування на герметичність після механічної обробки, ми можемо переглянути тенденцію до залишкового вмісту магнію та утворення вузлів. Ця відстежуваність не є привабливою, але саме вона перетворює контроль якості на контроль процесу.
Для клієнтів, які отримують від нас як чавунне лиття, так і готові оброблені деталі, цей зв’язок зменшує звинувачення. Замість того, щоб сперечатися, чи виник дефект від лиття чи механічної обробки, ми можемо переглянути дані разом.
Практичний приклад конфігурації для гідравлічних колекторів із ковкого чавуну
Наведу конкретний приклад. Припустімо, що ми використовуємо гідравлічний колектор із ковкого чавуну з товщиною стінки 8–12 мм, матеріалом ASTM A536 65-45-12 і припуском на обробку 2,5 мм на критичних поверхнях. Замовник вимагає випробування на герметичність після механічної обробки та наявність вузлів не менше 85%.
Що стосується плавлення, ми б використовували оптичну емісійну спектрометрію для хімії та термічний аналіз для визначення вуглецевого еквівалента та тенденції вузлуватих процесів. Цільове вікно C 3,5-3,7%, Si 2,2-2,5%, Mg 0,04-0,06%. На стороні заливки інфрачервоне тепловізор контролює температуру заливки, підтримуючи її між 1390°C і 1420°C. Після очищення система машинного зору перевіряє поверхневі тріщини та холодне замикання. Для критично важливих партій рентгенівське або ультразвукове тестування в режимі реального часу перевіряє внутрішню усадку в товстому перерізі навколо виступів.
Ця конфігурація не перевіряє кожну частину за допомогою рентгена. Він використовує правильну технологію на потрібному етапі. Результатом є менше сюрпризів під час механічної обробки та більш стабільний рівень проходження випробування тиском. З мого досвіду така комбінація має більше значення, ніж покупка найдорожчої інспекційної машини на ринку.
Що я б перевірив, перш ніж купувати вбудовану систему перевірки
Якщо ви оцінюєте вбудовану перевірку точного чавунного лиття, я б поставив чотири запитання, перш ніж переглядати брошури щодо обладнання. По-перше, який дефект ви намагаєтеся запобігти і на якому етапі процесу він виникає? По-друге, що ви будете робити з даними — чи змінюватимуть вони задане значення, зупинять заливку чи відрегулюють зсув обробки? По-третє, яка вартість упущеного дефекту порівняно з вартістю системи перевірки? По-четверте, хто буде обслуговувати та калібрувати систему після встановлення?
У Ningbo Supreme Machinery Co., Ltd наше виробництво еволюціонувало від ручної роботи до автоматичного обладнання, оскільки автоматизація вирішує проблеми узгодженості, які ручна робота не може. Але автоматизація без зворотного зв’язку процесу – це лише швидший варіант. Внутрішня перевірка — це система зворотного зв’язку, яка робить автоматизацію корисною для точного контролю якості чавунного литва.
Часті запитання
Чи замінює поточний контроль кінцевий контроль чавунних виливків?
Ні. Внутрішня перевірка зменшує кількість дефектів, які досягають кінцевої перевірки, але остаточна перевірка все ще необхідна для відбору зразків партії та критеріїв приймання замовника. Для виливків із ковкого чавуну, що мають критичне значення для безпеки, остаточне випробування розмірів і тиску залишається обов’язковим.
Яка технологія поточного контролю є найбільш економічно ефективною для лиття з сірого чавуну?
Для більшості ліній лиття сірого чавуну найшвидшу окупність забезпечують машинне бачення після очищення та інфрачервоний моніторинг температури заливки. Вони вловлюють поверхневі дефекти та холодні затвори, не сповільнюючи істотно лінію. Термічний аналіз також важливий, але це інструмент контролю плавлення, а не інструмент перевірки деталей.
Чи може вбудована перевірка виявити проблеми вузлової структури у ковкому чавуні перед заливкою?
Він може вказувати на тенденцію, але не дає остаточного числа вузлуватих структур у реальному часі. Термічний аналіз у поєднанні з швидкою металографією може показати, чи залишковий вміст магнію та крива охолодження знаходяться в межах очікуваного вікна. Якщо тенденція спостерігається за вікном, ливарний цех може скоригувати послідовність обробки або заливки.
Як Ningbo Supreme Machinery Co., Ltd підтримує вбудовану перевірку литва за моделлю?
Для точного лиття по виплавлюваних моделях ми зосереджуємося на стабільності розмірів воскової моделі, товщині оболонки та записах температури заливки. Для цих виливків лазерне сканування та реєстрація технологічних даних часто корисніші, ніж вбудований рентген. Ми налаштовуємо підхід до перевірки на основі сплаву, геометрії та стандарту прийнятності клієнта.
На які стандарти зазвичай посилаються для перевірки чавунного литва?
Загальні посилання включають ASTM A48 для сірого чавуну, ASTM A536 для ковкого чавуну, ISO 1083 для чавуну зі сфероїдним графітом, ISO 8062 для допусків на розміри та ASTM E446 або E186 для радіографічного дослідження. Застосовуваний стандарт залежить від матеріалу та застосування.
Якщо ви оцінюєте поточний контроль для проекту точного чавунного лиття або хочете обговорити контроль якості сірого чавуну, ковкого чавуну чи литва за виплавленими моделями, ви можете звернутисяNingbo Supreme Machinery Co., Ltdбезпосередньо. Поділіться своєю маркою матеріалу, критичними розмірами та проблемами щодо дефектів, і ми допоможемо визначити практичну конфігурацію перевірки для вашої виробничої лінії.